LEGO et Impression 3D ?

Tout le monde connait la marque LEGO, et ses petites briques.
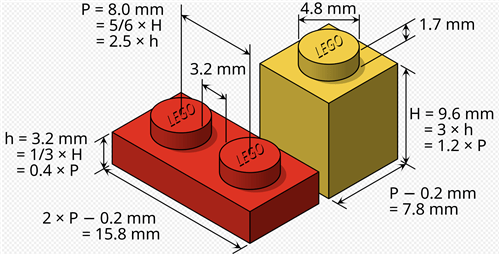
Au fil des années, ce jeu de construction a terriblement évolué, et la boutique officielle propose aujourd’hui toute une gamme de produits, du monde Disney au monde Marvel.
La boutique officielle est à retrouver ici : https://www.lego.com/fr-fr

Même s’il est possible d’acheter des pièces à l’unité (utile en cas de perte ou de mâchouillement de votre pièce préférée), on trouve aujourd’hui plusieurs sites alternatifs pour « imprimer » ses propres briques.

Sans perdre de vue que LEGO est une marque protégée, et qu’il n’est pas question ici de réaliser des copies (illégales) de modèles, j’ai retenu quelques sites qui méritent le détour.

MachineBlocks

https://machineblocks.com/

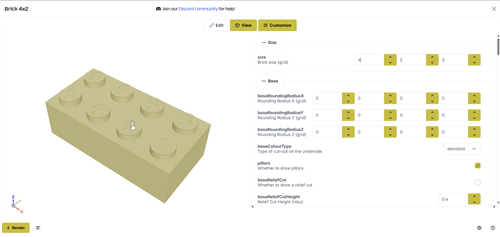
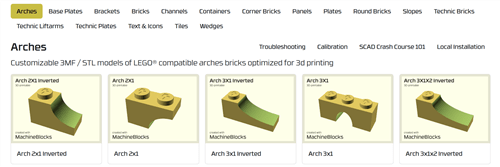
Ce site vous propose un certain nombre de bricks, que vous allez pouvoir personnaliser .

Un simple exemple ci-dessous : une brique 4 x 2 de hauteur 3
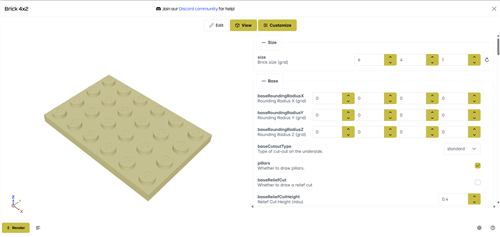
Vous pouvez très simplement obtenir une brique 6 x 4 de hauteur 1.
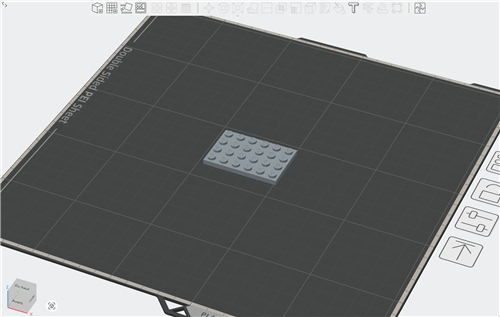
La brique obtenue est ensuite exportable en stl ou 3mf, et directement imprimable.
Il y en a pour tous les usages, de la plaque à la simple brique, en passant par des pièces plus spécifiques, chaque élément étant lui même paramétrable.
LEGO™ compatible bricks generator

https://bricks.lapinoo.net/

Nous somme là en présence d’un outil totalement différent, plus basique mais original : vous pouvez créer des biques de n’importe quelle forme.
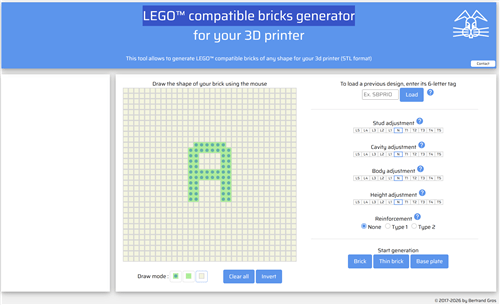
On dessine et on génère ! On ne peux pas faire plus simple.
 

BrickForge

https://brickforge.xyz/

Nous entrons là dans une autre dimension …

Imaginez que vous soyez l’heureux possesseur de la « Batmobile de Batman, le défi ».
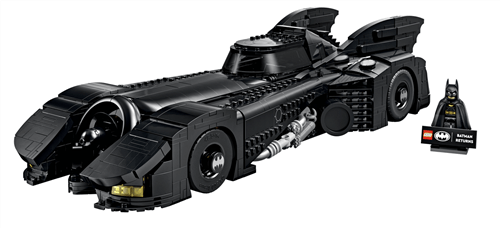
Ce beau modèle LEGO contient 2269 pièces, une figurine, et vous avez dépensé environ 210 € pour l’acquérir ….

Et, oh, malheur, votre Médor préféré est en train de mâchouiller la pièce que vous avez laissé tomber par mégarde. En regardant bien la notice de montage et la nomenclature associée, vous retrouvez facilement la référence de cette pièce (et oui, tout est référencé chez LEGO). Il s’agit de la pièce 27507.

Alors, oui, vous allez sans doute pouvoir racheter cette pièce à l’unité chez LEGO. Mais vous allez aussi pouvoir la réimprimer grâce à ce site.

Tapez simplement sa référence dans l’onglet Single Part et téléchargez le STL.
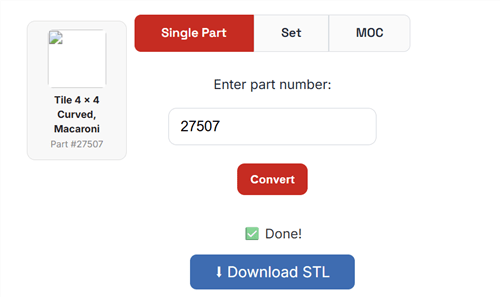
Rien de plus simple.
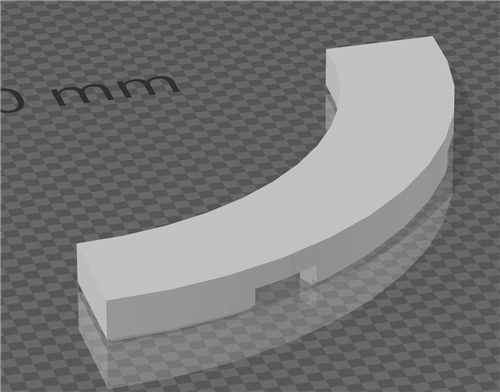
Ce que je trouve par contre un peu plus « border line », c’est que je peux aussi, dans l’onglet « Set », renseigner la référence de Batmobile … ( 76355) .

J’obtiens alors la possibilité d’accéder à la nomenclature des pièces (pourquoi pas), mais aussi au téléchargement de l’ensemble du modèle.

J’obtiens alors un fichier zip de 155 Mo qui va contenir les éléments suivants :
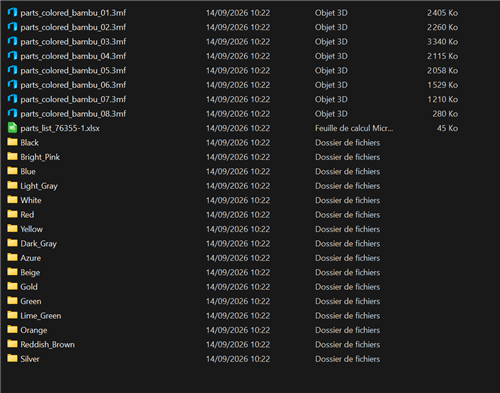
Et si j’ouvre l’un des fichiers 3mf :
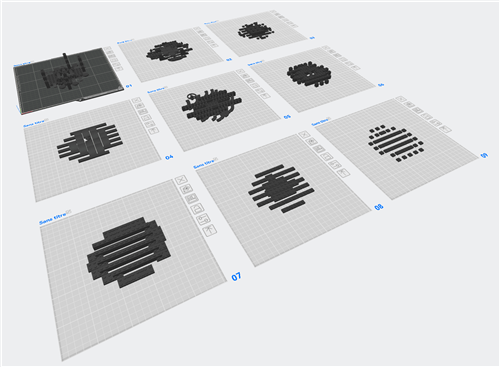
Je retrouve l’ensemble des pièces constituant le modèle. J’ai aussi tous les fichiers stl unitaires.

Il est donc possible d’imprimer un clone de ce modèle, sans même lavoir acheté finalement ….  Est-ce très « légal » ????

Je resterais donc sur l’idée que ce site est très utile pour « réimprimer » une pièce perdue ou abimée, à condition de disposer de l’original. Et peut-être d’imprimer un modèle unique à l’échelle 2, ou 3, ou 4 si vous disposez de temps et de place …..

Rebrickable

https://rebrickable.com/

Je vous parle de ce site, même si – au premier coup d’oeil – il n’a pas de lien avec l’impression 3D. Il va surtout nous être utile pour retrouver la référence d’une pièce que l’on aurait besoin d’imprimer.  Pour illustrer l’utilisation, je vous propose un exemple pratique.


j’ai retrouvé dans un placard, une boite LEGO toute cabossée, portant la référence 10240. Il s’agit du « Red Five X-wing Starfighter™ », un modèle de 2013, comportant 1559 pièces.
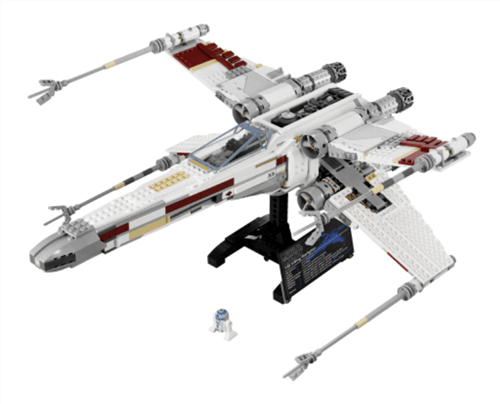
Malheureusement, il manque dans la boite la notice de montage et à minima le cockpit, cette petite pièce transparente indispensable pour finir le modèle.

Sur le site officiel LEGO, on retrouve sans aucun problème la notice de montage (Aide -> Instruction de montage -> numéro du set).
Et dans les dernières pages du manuel, on retrouve la nomenclature, avec le visuel des pièces.
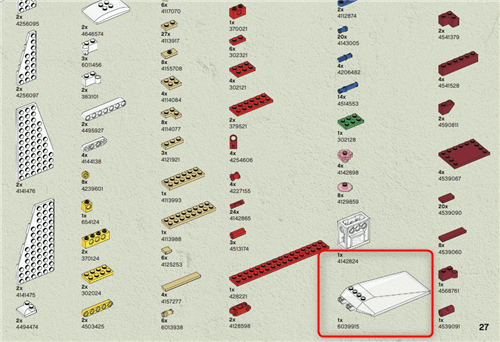
Je retrouve ainsi la référence de ma pièce : 6039915.

Sauf que cette référence N’EST PAS la référence « mécanique » de ma pièce. LEGO dispose en effet d’une double numérotation : une référence identifie la pièce issue du moulage, et une autre référence qui prend en compte la couleur de la pièce. Ici 6039915 représente la pièce en transparente.

C’est là que Rebickable est utile. Si je recherche la référence 6039915, j’obtiens le résultat suivant :
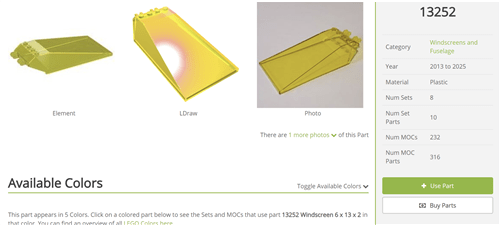
Ma pièce manquante porte donc finalement la référence 13252, et est déclinée en 5 couleurs dans différents Set.

Retour sur BrickForge, avec cette fois cette référence.

J’obtiens bien le fichier stl pour imprimer ma pièce manquante.
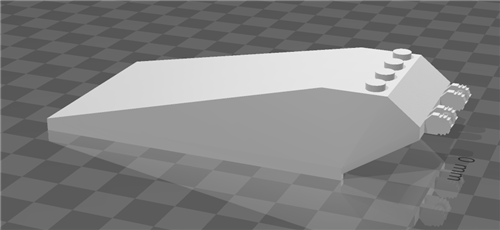
Conclusion :

Vous disposez maintenant d’un ensemble d’outils pour trouver une nouvelle utilisation de votre imprimante 3D : remplacer des pièces abimées ou perdues, créer de nouvelles pièces selon votre imagination, imprimer un set king size, le tout dans un but non lucratif naturellement !


Améliorer la qualité sans dégrader le temps d’impression ?

Dans la plupart des cas, j’imprime généralement avec des couches de 0.2 mm, avec une buse de 0.4. Mais sur certaines pièces qui comportent des courbes ou des pentes importantes, je constate l’inévitable effet ‘escalier’. En un mot : les couches sont visibles.
Pour illustrer, voici une pièce toute simple, dessinée spécialement pour illustrer mes propos.

Cette pièce est constituée d’un cylindre à la base, et est terminée par une demi-sphère. La pièce mesure 15 mm de haut.

Si je slice cette pièce en couches de 0.2, j’obtiens ce résultat.

Il s’agit d’une impression de 75 couches régulières de 0.2 mm, qui va demander environ 9 mn sur ma Kobra-3.

Si on regarde de plus près, le phénomène « d’escalier » est bien visible.

Les paliers dans les couches hautes sont bien visibles.

Plus on se rapproche du haut de la sphère, plus les paliers générés à chaque couche sont important. Et celà est bien visible à l’impression.

Si je veux vraiment atténuer le problème, le premier réflexe est de diminuer la hauteur de couche. Si je pousse à l’extrême le test, je slice la même pièce avec une hauteur de couche de 0.08 mm.

J’obtiens maintenant un nouveau résultat.

Il s’agit maintenant d’une impression de 186 couches régulières de 0.08 mm, qui va demander environ 22 mn sur ma Kobra-3.

Certes le résultat est bien meilleur.

Moins de visibilité des paliers mais temps d’impression beaucoup plus long.

Mais que de temps perdu, juste pour améliorer quelques couches, celles se trouvant dans la zone à plus forte variation de pente.

L’impression adaptative

Certains slicers proposent cette option : il s’agit de pouvoir faire varier dynamiquement la hauteur de couche en fonction du besoin de rendu.

Avec ma pièce par exemple, il n’y a aucun intérêt à imprimer des couches de 0.08 sur la partie cylindrique.

Si j’aborde ce point aujourd’hui, c’est qu’une nouvelle version de Anycubic Slicer Next vient de sortir aujourd’hui, et que cette version intègre enfin ce mode adaptatif.

Je dis enfin car dans la version précédente, seul un simulateur existait, mais le mode n’était pas réellement pris en compte. C’était d’autant plus dommage que ce slicer est dérivé de OrcaSlicer qui lui intégrait cette fonctionnalité (mais pas la gestion multicouleur avec l’ACE Anycubic – mais cela est une autre histoire).

Comment ça marche

Une fois le modèle chargé dans le slicer, et avoir choisi une hauteur de couche de 0.2, il suffit de cliquer sur cette icône dans l’éditeur.

On se retrouve avec 3 réglages possibles :

Adaptatif « Qualité / Vitesse » :

Ce paramètre est le « coeur » de la fonction.
Le curseur Qualité / Vitesse règle l’agressivité de l’adaptation :

À 0,50 (valeur par défaut), nous sommes dans un compromis équilibré : les zones fines donneront de couches fines, les zones simples des couches plus épaisses.

Plus on ira vers “Qualité”, plus les couches seront fines dans les zones complexes.
Plus on ira vers “Vitesse”, plus le slicer augmente la hauteur de couche dès qu’il le pourra.

👉 C’est le réglage le plus important pour optimiser le temps d’impression sans perdre en qualité.

Lisse « Rayon » :

Ce mode agit sur la transition entre les différentes hauteurs de couche.

Sans lissage : les transitions peuvent être abruptes (ex : 0,12 → 0,28 mm d’un coup) entre 2 couches

Avec lissage : les transitions sont progressives, les variations de hauteur sont adoucies, la surface est plus homogène visuellement

La valeur du Rayon va déterminer la largeur de la zone de lissage :

Si le Rayon est faible (2–3), les transitions seront rapides, peu visibles.
Si le Rayon est  moyen (5), les transitions donneront un  lissage doux.
Si le Rayon est élevé (8–10), les transitions seront très étalées, réglage idéal pour les pièces esthétiques

Un Rayon de 5 est un réglage très cohérent pour des pièces décoratives ou des figurines.

Garder min :

C’est une option essentielle.

Quand elle est cochée, La hauteur minimale définie ne sera jamais dépassée par le lissage. Le lissage ne “remonte” pas les couches fines.

Quand elle est décochée, le lissage peut augmenter légèrement la hauteur minimale pour adoucir les transitions.

👉 En général, il vaut mieux laisser “Garder min” activé, surtout pour préserver les détails fins.

Réinitialiser :

Remet tous les paramètres à leurs valeurs par défaut. Celà est pratique lorsque l’on a trop modifié pour repartir sur une base propre.

Comment bien utiliser ces différents réglages

Voici quelques éléments de référence.

  • Pour une pièce technique (boîtiers, supports, pièces fonctionnelles) :

Adaptatif : 0,40 → 0,60
Lisse : activé
Rayon : 3–4
Garder min : activé

→ On optimise le temps d’impression sans sacrifier les surfaces visibles.

  • Pour une figurine ou une pièce esthétique :

Adaptatif : 0,60 → 0,80
Lisse : activé
Rayon : 5–8
Garder min : activé

→ Ce réglage donne un très bon rendu sur les courbes et des transitions quasi invisibles.

  • Pour aller très vite (prototypage) :

Adaptatif : 0,20–0,30
Lisse : désactivé
Rayon : —
Garder min : activé ou non

→ L’ impression est plus rapide mais les transitions sont visibles.

Cas pratique

Je vais appliquer ce mode à ma pièce précédente, avec une hauteur de couche standard de 0.2, mais en appliquant le mode adaptatif, avec les réglages par défaut (Adaptatif : 0,50 ; Lisse : activé; Rayon : 4 ; Garder min : activé).

On obtiens une représentation colorée. Les couleurs indiquant les hauteurs de couche calculées.

La pièce est imprimée en 97 couches en 11mn29s.
Les hauteurs de couches varient de 0.25 (dans la zone cylindre pur) à 0.08 (dans les zones de courbure).

On voit bien ici les variations de hauteur de couche.

Nous obtenons donc une pièce avec des détails et transitions parfaits, tout en minimisant le plus possible le temps d’impression.

Autre exemple

Ci-dessous un autre test sur un design de coupe. Nous avons ici des zones sans détail (base, pied) et des zones plus fines (sphère, inclinaison).

Une impression en 0.2 est annoncée en 5h18mn.
Une impression en 0.08 est annoncée en 7h39mn

Je pars sur les réglages d’une pièce esthétique :

Adaptatif : 0,70
Lisse : activé
Rayon : 6
Garder min : activé.

En mode adaptatif, l’impression sera de 5h26, avec des hauteurs de couches variant de 0.13 à 0.27.

On gagne dans cette configuration un peu plus de 2h pour un meilleur résultat.

En conclusion

C’est une fonctionnalité très puissance, que je vous conseille d’utiliser  si votre slicer vous le propose – dès que vous avez des pièces demandant de l’esthétisme.

Imprimante 3D et micro-coupures

De nombreuses imprimantes disposent d’un mode de reprise après coupure électrique. C’est par exemple le cas de la Kobra 3 de Anycubic.
Si une coupure électrique survient pendant une impression, l’imprimante mémorise l’action en cours et est capable – après une confirmation manuelle – de reprendre l’impression lorsque l’énergie revient.

Ceci est dans la théorie, car si la coupure est longue, la plateau aura eu le temps de refroidir et l’adhérence de la pièce pourrait être remise en cause. Mais cela est un autre sujet.

Pour ma part, j’ai la chance de n’avoir que très rarement des coupures électriques, mais j’ai de nombreuses micro-coupures (le fait peut-être d’être très proche d’un central EDF ?). J’ai depuis plusieurs années résolu le problème pour mon informatique (box et serveur) avec un onduleur mais je ne rencontrais pas de problème avec mes imprimantes précédentes.

Dans ma configuration Kobra 3 + Combo ACE, je rencontrais des problèmes de perte de liaison entre l’imprimante et le combo, qui se traduisaient purement et simplement par une absence de filament !!! J’ai rapidement fait la corrélation entre ces pertes de liaison et les messages de mon onduleur indiquant la ou les micro-coupures. J’ai donc pris la décision de mettre cette imprimante sous onduleur.

Choix de l’onduleur

Le rôle d’un onduleur est de garantir une continuité d’alimentation d’un équipement électrique. Il faut donc le dimensionner en fonction de la consommation des équipements reliés, et de la durée de maintient sous tension souhaitée. En règle général, et dans un soucis de coût raisonnable, on va dimensionner l’onduleur simplement pour garantir le bon déroulement de procédures d’arrêt et/ou de sauvegarde.  C’est le cas par exemple pour un serveur : en cas de coupure de courant détectée, le maintient sous tension permet d’éteindre correctement le serveur afin de ne perdre aucune donnée.

Dans mon cas, le besoin est un peu différent : il s’agit avant tout de « gommer » les microcoupures. Une autonomie de quelques secondes sera largement suffisante.

Dans cette optique, la démarche sera la suivante :

  • connaître la consommation moyenne de l’imprimante (chauffage du plateau + impression),
  • connaître la consommation de l’ACE (avec le mode chauffage filament actif)

La puissance de l’onduleur devra être au moins égale au résultat obtenu.

Sur ma machine, les mesures donnent une consommation moyenne de 500 W au démarrage (le temps que plateau et ACE chauffe), puis une conso de 200 W en impression stabilisée, ceci pour une impression PLA.

Je me suis orienté vers un onduleur de la marque EATON, le 3S850.

Cet onduleur est capable de fournir 850 VA, soit environ 510 W.
Encore une fois, le but n’est pas de faire fonctionner l’imprimante pendant les coupures de courant, mais juste de me prémunir des microcoupures secteur.
Il est donc, pour moi, inutile d’investir dans un onduleur plus puissant.

Depuis l’installation de cet équipement, je n’hésite plus à lancer une impression de plusieurs heures !

Pour moi, que du bonheur, et plus de crainte de lancer une longue impression !


Quelle plaque d’impression utilisez-vous ?

Sur une imprimante 3D, la plaque d’impression a toujours été un élément important – au même titre que la buse. C’est en effet elle qui doit garantir une bonne adhérence pour que l’impression soir réussie !

Nous sommes aujourd’hui très loin des problématiques que nous rencontrions sur les premières générations d’imprimantes, avec des plateaux non chauffants, ou des plateaux en verre. De nombreux artifices étaient proposés alors (des colles, des vernis, des scotchs spéciaux). Aujourd’hui, la quasi totalité des imprimantes « modernes » sont équipées de plateaux magnétiques en acier à ressort. Ces plateaux adhèrent sur une plaque chauffante et les problèmes d’adhérences sont une histoire ancienne.

Néanmoins on trouve sur de nombreux sites des variantes de ces plaques et l’on voit apparaitre les PEI, PET, PEO, H1H, …

Je vous propose ci-dessous un petit tour d’horizon du marché.

Présentation

Les plaques acier à ressort sont des plateaux flexibles recouverts d’un film polymère. Elles existent en plusieurs variantes :

  • PEI : la référence actuelle, en version lisse ou texturée.
  • PET : surface lisse, bonne adhérence pour PLA/PETG/TPU.
  • PEO : surface lisse haut de gamme, très bonne adhérence pour PLA/TPU/PETG.
  • H1H / PEY / motifs holographiques : nouvelles surfaces décoratives + techniques.

1. PEI — Le standard moderne

C’est généralement ce qui équipe par défaut les imprimantes lors de l’achat.

Le PEI (Polyétherimide) est devenu la surface la plus utilisée. Deux versions existent :

  • PEI lisse : adhérence très forte, surface brillante.
  • PEI texturé : adhérence plus équilibrée, surface mate, idéal pour PETG (évite qu’il colle trop).

Avantages :

  • Excellente adhérence à chaud pour PLA, PETG, ABS, ASA.
  • Démoulage facile à froid.
  • Disponible en plaques acier flexibles double-face.
PEI texturé

2. PET — Surface lisse carbone / composite

Certaines plaques combinent PET (souvent PET en fibre de carbone) avec PEO ou PEI. Le PET apporte :

  • Une surface lisse,
  • Une adhérence correcte pour PLA, TPU, PETG,
  • Une bonne résistance thermique.
PET carbone + composite

3. PEO — Surface lisse haut de gamme

Le PEO est une surface lisse “diamant” ou “premium” utilisée sur certaines plaques double-face. Caractéristiques :

  • Très bonne adhérence pour PLA, TPU, PETG,
  • Finition très propre,
  • Recommandée pour les pièces nécessitant une base très lisse.
PEO Diamant

4. H1H / PEY / surfaces holographiques

Ce sont des surfaces récentes, qui combinent :

  • Une plaque acier à ressort,
  • Un motif holographique (Light Beam, Starry, Circle…),
  • Une surface technique (PEY, H1H).

Caractéristiques :

  • Résistance thermique jusqu’à 200 °C,
  • Adhérence adaptée PLA, PETG, TPU, ABS,
  • Aspect esthétique unique (motifs visibles sous la pièce).

5. Plaques acier à ressort “nues”

Certaines plaques sont vendues sans revêtement, pour :

  • Coller soi-même un film PEI,
  • Utiliser des surfaces interchangeables,
  • Imprimer avec colle ou adhésif.

Elles offrent :

  • Flexibilité pour le démoulage,
  • Compatibilité universelle.

Comparatif rapide

Surface Adhérence PLA Adhérence PETG Finition Démoulage Idéal pour
PEI lisse ⭐⭐⭐⭐ ⭐⭐⭐⭐⭐ (trop forte parfois) Brillante Facile à froid PLA, ABS
PEI texturé ⭐⭐⭐ ⭐⭐⭐⭐ Mate Très facile PETG, PLA
PEO lisse ⭐⭐⭐⭐ ⭐⭐⭐⭐ Très lisse Facile PLA, TPU
PET lisse ⭐⭐⭐ ⭐⭐⭐⭐ Lisse Moyen PLA, PETG
H1H / PEY ⭐⭐⭐⭐ ⭐⭐⭐⭐ Holographique Facile PLA, PETG, TPU
Acier nu Avec colle Avec colle Variable Très facile Surfaces interchangeables

Entretien

  • PEI : alcool isopropylique avant chaque impression ; eau savonneuse périodiquement.
  • PEI texturé : pas d’acétone.
  • PEO / PET : IPA + chiffon non pelucheux.
  • H1H / PEY : nettoyage doux pour préserver les motifs.

Conclusion 1 : utile ou pas de s’équiper de ce type de plaque ?

Pour quelques dizaines d’euros (selon le modèle de l’imprimante et la taille du plateau), vous pouvez trouver de nombreux modèles et motif. Il faut bien avoir en tête que l’aspect obtenu va dépendre beaucoup du filament utilisé et de sa couleur. Sur un filament noir brillant, l’effet « carbone » est agréable et donne un résultat généralement bien visible. Les motif holographiques vont être difficile à voir sur des filaments colorés ou sombres. Les essais que j’ai réalisés ont été globalement plutôt décevants, mais ce n’est que mon avis).

En ce qui concerne le collage d’un fil PEI sur une plaque nue, j’ai tenté et je n’ai réussi qu’à mettre à la poubelle le film endommagé . Le collage est très très compliqué. La moindre bulle et c’est terminé.

Conclusion 2 : Par contre …

Il y a un autre type de plaque que l’on trouve maintenant : la « Cool Plate », et celle_là, vous devez absolument vous la procurer !

Cool Plate

Comme son nom l’indique, c’est une plaque qui va vous permettre d’imprimer des pièces en PLA et PETG, avec une température de plateau très basse, sans diminuer l’adhérence. Vous allez donc économiser de l’énergie, et celà, ce n’est pas négligeable.


Anycubic Kobra 3 Combo : une imprimante 4 couleurs

Fidèle à la marque Anycubic avec ma Kobra 2 depuis plusieurs années, je viens de faire l’acquisition d’une Kobra 3 Combo.

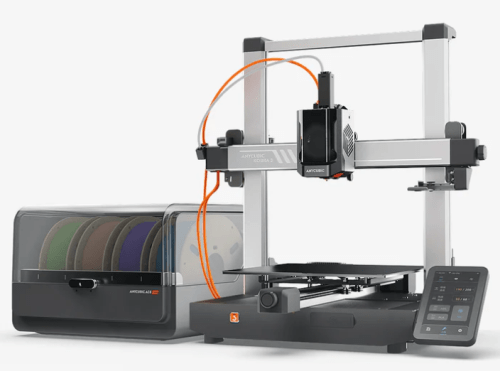
Par Combo, il faut comprendre qu’il s’agit d’un pack contenant une imprimante Kobra 3 et d’un boitier ACE, qui permet d’accueillir 4 bobines.

Cette solution – à l’heure où j’écris – est à 320 €, ce qui la place loin devant ses concurrentes. Mais est-ce « une bonne affaire » ?

L’aspect mécanique

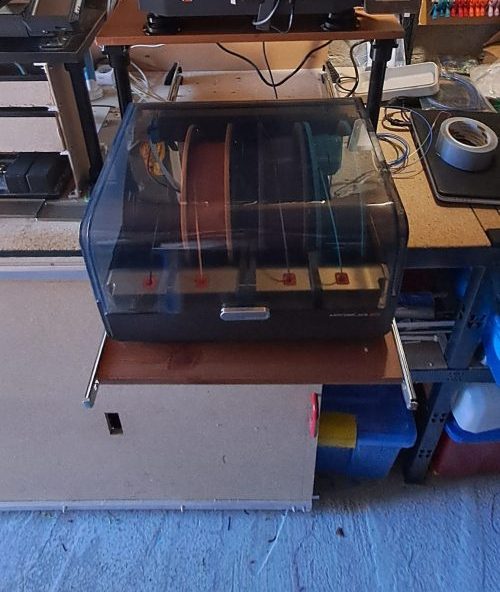
Donc, d’un côté, vous avez une imprimante avec un « hub » au dessus de la tête d’impression, ce hub permettant de relier 4 tubes PFTE, qui sont reliés au ACE, gros boitier, relativement lourd (vous comprendrez plus tard pourquoi je dis cela), qui permet la gestion de 4 bobines de filament, tout en les maintenant à un température idéale (pour le PLA et l’ABS).

L’ensemble est finalement très volumineux s’il est positionné comme sur la photo ( et il ne faut pas oublier qu’il est possible de gérer un deuxième ACE, pour imprimer avec 8 bobines) .

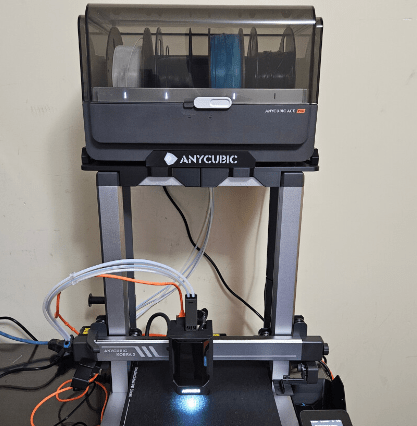
De nombreux utilisateurs ont décidé de positionner ce ACE au-dessus de l’imprimante, comme ce qui est fait par des produits concurrents, ce qui donne une installation de ce genre :

Alors, honnêtement, je pense que c’est une fausse bonne idée, et ce, pour plusieurs raisons.

D’accord, on gagne de la place sur le bureau mais :

  • je l’ai déjà dit, le ACE est « lourd »,
  • l’imprimante « vibre » énormément, surtout en mode Sport,
  • le centre de gravité se retrouve très haut, et le risque de basculement n’est pas négligeable.

Mais cela fonctionne visiblement !
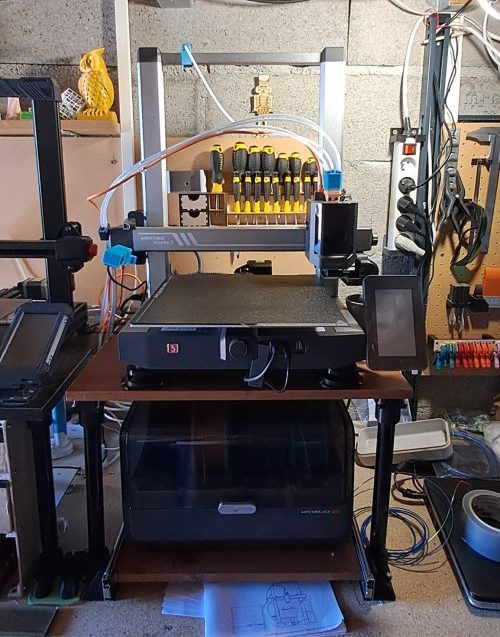
J’ai personnellement opté pour une autre solution : mettre le ACE en dessous de l’imprimante.

Ayant l’habitude de plutôt travailler debout, j’avais déjà surélevé ma Kobra 2, ce qui m’avait permis de mettre un boitier de séchage bobine en dessous.

J’ai donc naturellement appliqué ce même choix pour ma Kobra 3.

Côté tubes PFTE, ils sont assez longs pour que cela ne pose pas de problème fonctionnel, même lorsque la tête est en position haute.

Et pour l’accès au boitier ACE, 2 glissières de tiroir permettent de le sortir totalement …

L’aspect fonctionnel

Maintenant que l’imprimante est installée et est fonctionnelle, et avant de détailler comment on va imprimer en plusieurs couleurs, il est important d’avoir une idée du fonctionnement de cette imprimante !

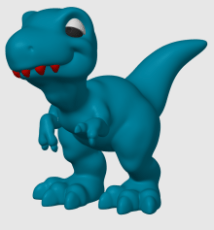
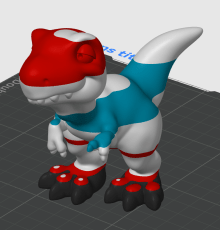
Il va y avoir exclusivement 2 types d’impression multi-couleurs : soit les couleurs sont réparties dans le modèle (image de gauche), soit les changements de couleur sont répartis en couches (image de droite).


La Kobra 3 dispose d’une tête unique sur laquelle est connecté un Hub 4 voies. Le mécanisme d’impression « en couleur » est donc le suivant :

  • le ACE introduit le filament de départ,
  • l’imprimante « purge » la tête d’un volume déterminé,
  • l’impression commence, jusqu’au changement de couleur programmé,
  • l’imprimante « coupe » le filament,
  • le ACE rétracte le filament (et le rembobine), puis introduit le filament,
  • etc.

Le cycle se reproduit ainsi jusqu’à la fin de l’impression.

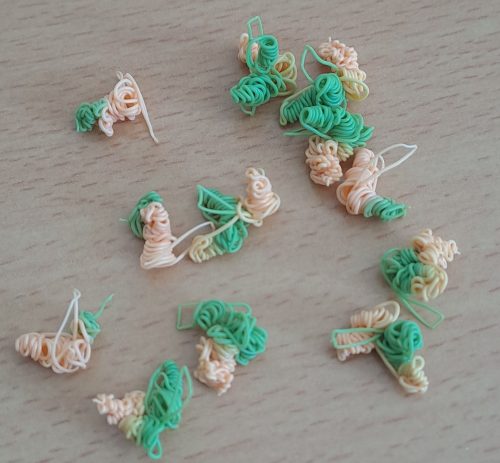
A chaque changement de couleur, la machine génère un déchet de purge.

Lorsque l’on imprime une pièce avec des changements de couleur par couche (comme le dyno de droite), les déchets restent limités. Mais si l’on imprime des pièces qui présentent plusieurs couleurs sur de mêmes couches, il faudra s’attendre à avoir un volume de déchets non négligeable par rapport au filament utile à la pièce. A noter aussi que le temps d’impression sera sérieusement rallongé.

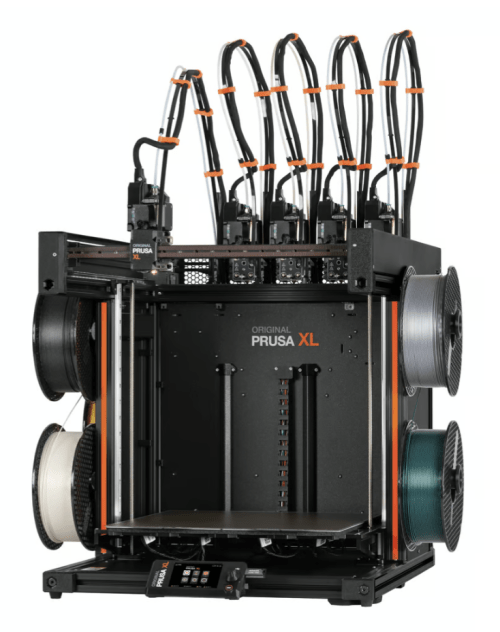
En résumé : si vous imprimez majoritairement des pièces multi-colorées, passez votre chemin ! Il faudra privilégier une imprimante multi-têtes, qui ne générera pas de déchet. Par exemple, la Prusa XL ….

Mais il vous faudra, dans cette configuration 5 Têtes, débourser 3700 €, soit un peu plus de 10 fois le prix de ma Kobra 3 !!!

L’aspect tranchage

Pour préparer les fichiers, Anycubic met à disposition son propre Slicer, nommé « Anycubic Slicer Next ».

C’est à ce jour, le seul slicer qui prends en compte nativement le ou les 2 Aces connectés à la Kobra 3. Si en plus, les bobines de filament sont équipés d’une puce RFID compatible (cela fera l’objet d’un autre article), les caractéristiques des filaments seront directement remontées dans le slicer.

Concernant le paramétrage en lui-même, pas de révolution par rapport aux slicers « classiques » comme PrusaSlicer ou Orca.

Le mode opératoire est classique :

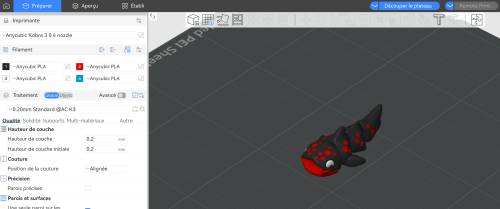
a) on charge le modèle à imprimer :

ici un petit requin articulé déjà prévu en 3 couleurs.

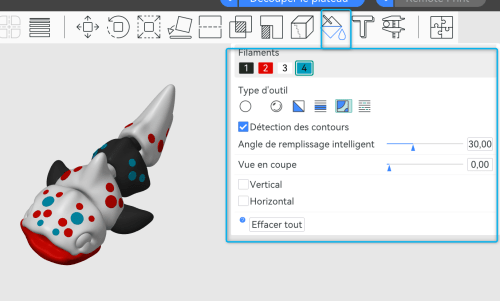
Dans l’onglet « Préparer » on va pouvoir ajuster les paramètres d’impression comme dans n’importe quel slicer. A ce stade, on peut aussi « peindre » la pièce, c’est à dire définir quel filament utiliser à tel endroit.

Une fois l’option sélectionnée, je choisis le filament, le type d’outil, et je clique sur la zone à « peindre ». J’ai ici personnalisé mon requin (dans une config qui va générer pas mal de déchets, car je vais avoir des couches avec 3 couleurs, donc 3 cycles de purge).

b) on tranche le modèle

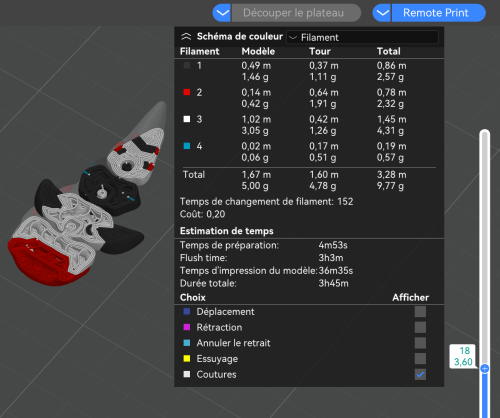
Ici un exemple d’une couche « couteuse » en temps et en filament :

impression du noir puis purge puis impression du blanc puis purge puis impression du rouge puis purge puis impression du bleu. Et cela répété à chaque couche de cette nature !

c) on sauvegarde le gcode, ou on l’envoie directement à l’imprimante

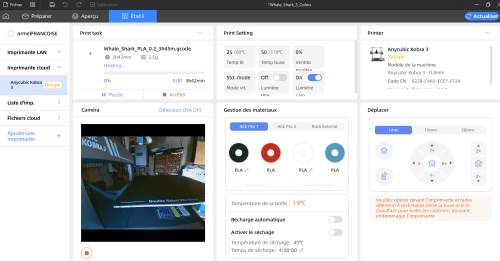
La Kobra 3 dispose d’une connexion réseau. Il est donc possible directement d’envoyer le fichier en impression.

Il est alors encore possible de modifier les couleurs globales de la pièce (on décide d’inverser 2 couleurs, ou de changer de bobine de filament). Je peux aussi décider de faire un nivellement automatique du plateau avant l’impression (ou d’autres opérations).

Une fois l’impression lancée, on peux suivre l’impression (et oui, la Kobra 3 Combo est livrée avec une caméra). Il est aussi possible de modifier les paramètres de température de la buse, du plateau, du ACE.

Ensuite, il n’a y plus qu’à attendre, et dans sa catégorie, elle fait le job, avec une belle qualité d’impression.

Un bon investissement alors la Kobra 3 Combo ?

Mon avis est que pour le prix, le résultat est quand même bluffant. Alors d’accord, on génère des déchets et on rallonge les temps d’impression. Mais en comparaison tu temps passé à préparer et à peindre une pièce, cela n’est pas grand chose. Et puis, l’usage n’est pas « toujours » à l’impression multi-couleur : il y a aussi un usage de changement de couleur par couche, comme dans le cas des impressions HueForge (cela aussi fera l’objet d’un prochain article).

Et personnellement, j’apprécie d’avoir toujours à disposition 4 couleurs différentes à choisir au moment de l’impression, lorsque j’imprime un modèle mono-couleur.

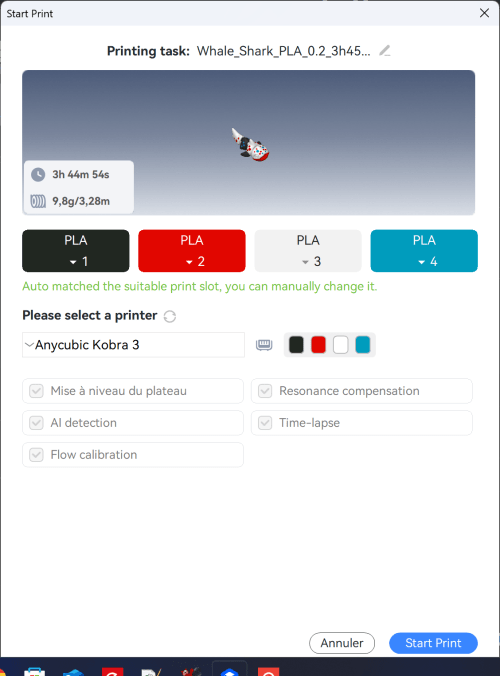
4 impressions à suivre en indiquant simplement quel bobine utiliser à l’ACE

Donc, ma réponse est oui. Pour le prix, vous ne trouverez pas mieux !

Ce qu’il est possible d’améliorer

1) la stabilité

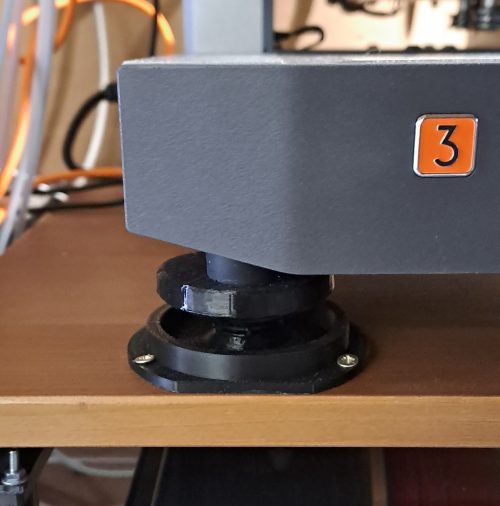
c’est certainement la première chose à faire ! La Kobra 3 est rapide. En mode « Sport », elle a même tendance à terriblement vibrer. Il est donc important à mon sens de tenter d’amortir au maximum les vibrations engendrées. Personnellement, j’ai choisi de monter mon imprimante sur des tampons amortisseurs imprimés en TPU, et fixé sur le plan de travail.

Une bonne assurance pour moi que ma Kobra 3 ne terminera pas sa course quelques mètres plus bas. Vous trouverez différents modèles sur le net.

2) récupération des déchets

Comme décris précédemment, l’imprimante génère tout un tas de petits déchets (je vais voir si je peux en faire quelques chose dans un autre article). Ces déchets sont éjectés sur la partie droite de l’imprimante. Une évolution utile consiste à diriger ces rejets dans un bac . Ubne fois encore, il existe de nombreux modèles dispo sur la toile. J’ai perso retenu un modèle très simple qui renvoie simplement vers le bas, dans un récipient les déchets.

Un système à améliorer car quand la tête est très haute, tout ne tombe pas toujours dans mon récupérateur !!!

3) se passer du ACE

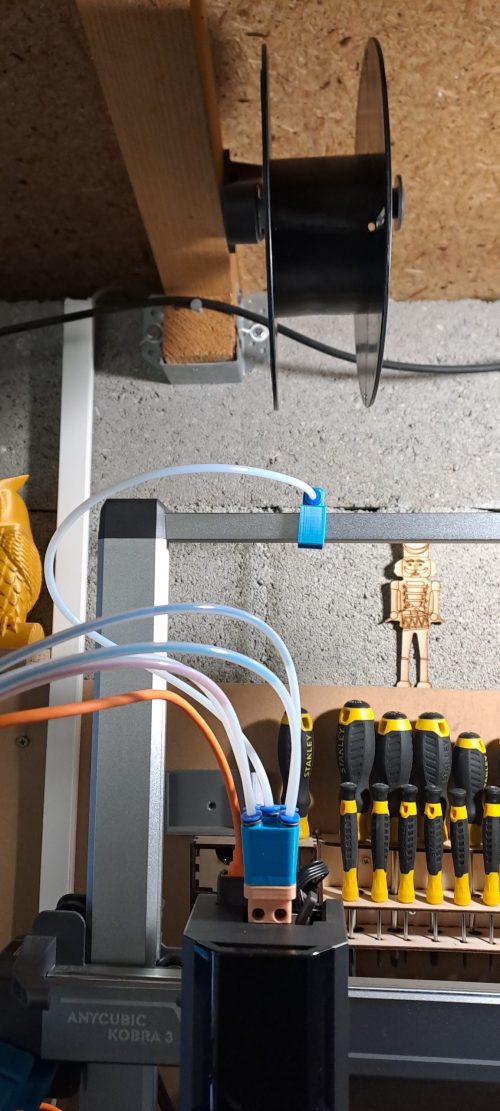
Le ACE, c’est bien, mais il a ses limites. Il n’accepte pas le TPU par exemple. Et si, pour une impression, on a besoin ponctuellement de ce type de filament, il faut enlever un PFTE, et alimenter la tête manuellement. Heureusement, encore une fois sur plusieurs sites, on peux trouver des designs de HUB modifiés. Pour ma part, j’ai opté pour un HUB 5 voies, utilisant des connecteurs ECAS04, connecteurs standard pour les tubes PFTE.

J’ai donc maintenant la possibilité soit d’utiliser le ACE avec ses 4 bobines, soit d’utiliser une bobine externe, et ce, sans avoir à démonter quoique ce soit !
Et pour terminer

Sachez qu’il est possible d’acheter la Kobra 3 seule, le ACE seul, qu’il existe un modèle Kobra 3 Max (avec un plus grand volume d’impression) et qu’un kit de migration de la Kobra 3 vers Kobra 3 Max est annoncé !
Sur le site officiel de Anycubic, vous trouverez aussi la Kobra S1 Combo, imprimante avec enceinte de protection et ACE, qui ressemble comme 2 gouttes d’eau à une de ces concurrentes que je ne nommerais pas.

A vous de décider maintenant.


Etalonnage des axes X et Y

Je viens d’imprimer une grande pièce qui devait s’ajuster dans un autre montage et je constate que cela ne rentre pas !!! Pourtant, sur le papier, ma conception est bonne. Que se passe-t-il ?
Le constat est vite fait : ma pièce qui devait faire un diamètre de 115 mm ne fait finalement que 113 mm.

Pourquoi ?

Il faut bien avoir en tête le principe de déplacement de la tête d’impression (ou du plateau) :

étape 1 : le slicer va transformer le fichier de conception en une suite de commandes GCode, qui vont coder le déplacement.

étape 2 : le firmware de l’imprimante analyse chaque commande et envoie une suite de signaux électriques aux différents moteurs pas à pas, ce qui provoque le déplacement.

Cette dernière conversion s’appuie sur un ensemble de paramètres, qui vont définir le nombre de pas nécessaires au moteur pour effectuer le déplacement. Si ce paramétrage n’est pas parfait, alors les dimensions ne sont pas respectées. Et plus la pièce est de grande dimensions, plus l’écart est important.

Comment faire alors ?

L’idée va être de corriger le paramétrage. Ceci va pouvoir se faire de 2 manières : soit au niveau du slicer, soit au niveau du firmware de l’imprimante.
Dans les 2 cas, il va d’abord falloir déterminer la correction à apporter dans le paramétrage.

La méthode que l’on trouve le plus souvent sur le Net consiste à imprimer un cube d’étalonnage de quelques centimètres, d’effectuer les mesures et d’en déduire les corrections. Cette méthode à mon sens ne sert pas à grand chose dès le moment où l’on recherche la meilleure précision car, comme je l’ai expliqué plus haut, l’erreur générée est proportionnelle à la taille de la pièce. Et ce n’est pas avec un petit cube de 20 mm que l’on aura un calcul précis de l’erreur. De plus, l’étalonnage se réalise en plusieurs passes, ce qui va obliger à imprimer plusieurs pièces.

L’autre méthode se passe d’impression, et ne nécessite qu’un pied à coulisse, si possible numérique (quelques dizaines d’euros sur le Net, et c’es un investissement utile ensuite).

Le principe de la mesure

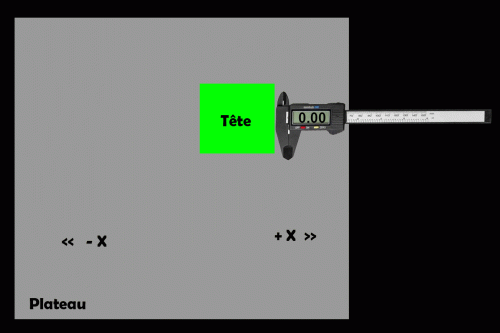
l’idée est simple : on fixe le pied à coulisse sur la droite du plateau et on positionne la tête en contact avec le pied. Ceci représentera la position 0.

Pour ma part, je me suis contenté de fixer le pied à coulisse au double face. Mais vous pouvez imaginer toute autre solution. Le principal est qu’il ne bouge pas !

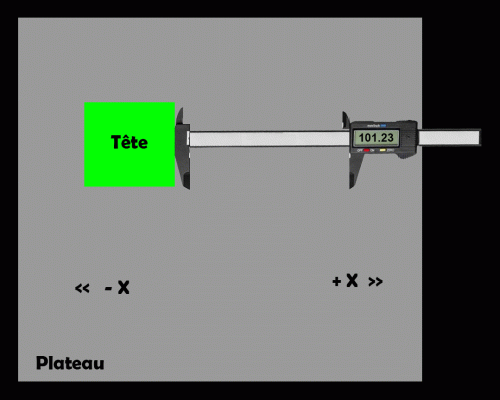
On demandera ensuite à la tête de se déplacer vers la gauche, par exemple de 100 mm . On déplace ensuite le bec du pied à coulisse pour revenir au contact.
On obtiens en lecture le déplacement réel de la tête. Pour l’exemple : 101.23

Le principe de la mesure sera exactement le même pour l’axe Y.

Dans la pratique

Pour réaliser les opérations décrites ci-dessus, on va utiliser le logiciel PronterFace. Il s’agit d’un outil qui va nous permettre de nous connecter à notre imprimante afin de la piloter. Même si cet outil permet de nombreuses choses, la fonctionnalité qui va nous intéresser est la console, qui permet d’envoyer directement des commandes GCode à l’imprimante.

Mode opératoire

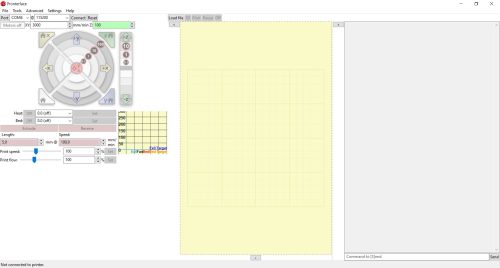
Après avoir téléchargé et installer PronterFace, vous êtes sur cet écran.

On retrouve sur la partie gauche la partie pilotage de l’imprimante, sur la partie centrale une représentation de la surface d’impression, et sur la partie droite l’écran de visualisation des gcodes.

Etape 1 : Connexion à l’imprimante

Allumer votre imprimante et connecter votre ordinateur via un port USB.
Sur PronterFace, cliquer sur le bouton « Port » afin d’identifier automatiquement le port USB connecté. Celui-ci doit s’afficher.
Cliquer ensuite sur le bouton « Connect ».

Si l’opération se passe bien, vous devriez obtenir dans la partie droite un message du type « Connecting…. Printer is now online ».

Si vous ne recevez pas ce messqge, il est possible que la vitesse de communication ne soit pas la bonne. Refaite le test avec des différentes vitesses proposées (ceci dépend de la version Marlin de votre imprimante).

Etape 2 : Préparation de l’imprimante

En bas de l’écran, vous avez la zone de saisie des commandes.

Commencer par tapez : M302 P1. Cette commande permet de désactiver la sécurité qui empêche, sur certaines imprimante, le déplacement de la tête quand la buse n’est pas chaude.
Tapez ensuite G91. Il est impératif que l’imprimante soit configurée en mode déplacements relatifs pour la suite des opérations.

Tapez enfin la commande « M92 »

L’imprimante va vous retourner une ligne de la forme :

M92 X80.00 Y80.00 Z394.00 E457.00

Les valeurs qui nous intéressent pour le moment sont les valeurs derrière les zones X et Y.
Les autres paramètres concernent l’axe Z et l’Extrudeur (que l’on pourrait imaginer vouloir régler de la même manière).

Ici, mon imprimante m’indique que j’ai besoin de 80 pas seront effectués par le moteur pour un déplacement de 1 mm

Etape 3 : Positionnement initial de la tête

Positionnez le pied à coulisse et la tête comme indiqué sur le premier schéma. Faite le zéro sur le pied.

Etape 4 : Lancer un déplacement de la tête

Tapez la commande : G1 F500 X-100

La tête doit se déplacer vers la gauche de 100mm.

Etape 5 : Effectuer la mesure

Comme sur le deuxième schéma. Relevez la valeur obtenue.

Si vous obtenez 100.00, en visant la perfection, mais je pense que l’on peux tolérer +/- 0,2 mm soit une valeur entre 99,80 et 100,20, votre imprimante est bien calibrée et vous pouvez passer à l’étape 8.

Etape 6: Correction

Le calcul du paramètre correct est simple :

(valeur actuelle relevée à l’étape 2 x déplacement souhaité)/mesure obtenue

Pour moi avec l’exemple :

(80 x 100) / 101.23  = 79,02

En clair : pour un déplacement de 1mm, le moteur devra effectuer 79,02 pas (au lieu de 80)

Pour faire la mise à jour, le plus fiable est de copier/coller la ligne M92 obtenue à l’étape 2 et de remplacer la valeur derrière X par la nouvelle valeur.
Pour enregistrer le changement, tapez M500

 Etape 7 : Vérification

Il faut maintenant faire la vérification, en effectuant les actions ci-dessous :

Tapez « G1 F500 X100 » pour remettre la tête à la position initiale,
Vérifier que le pied à coulisse est en bonne position et à 00,00,
Tapez « G1 F500 X-100 » pour déplacer de nouveau de 100 mm vers la gauche.
Refaite la mesure.

Si le résultat n’est pas encore parfait, il suffit de recommencer à l’étape 2, jusqu’à obtenir un résultat correct.

Etape 8 : Déconnexion

Cliquez sur le bouton « Disconnect » pour terminer les opérations.

Votre imprimante est maintenant correctement étalonnée sur l’axe X.

Les même opérations peuvent être réalisées sur l’axe Y

Couper un stl trop gros

Qui ne s’est jamais trouvé face à la problématique suivante : « je voudrais imprimer une pièce en grande dimension, mais mon imprimante n’est pas capable de le faire ». Mais cela peut aussi être par soucis d’optimisation, par exemple avec une impression résine : il sera plus pratique d’imprimer la pièce en deux parties pour occuper plus d’espace sur la zone d’impression, et diminuer le nombre de couches.
Pour cela, il va être nécessaire de « couper » le fichier stl, et prévoir un assemblage.

Cette opération est réalisable avec de nombreux outils (MeshMixer, MeshLab par exemple), mais – une fois n’est pas coutume – il existe un outil natif dans Windows qui va permettre de faire cela très facilement : je veux parler de 3D Builder de Microsoft.

Mode opératoire

Une fois lancé 3D Builder, la première chose à faire est de charger le fichier stl que l’on veut manipuler.

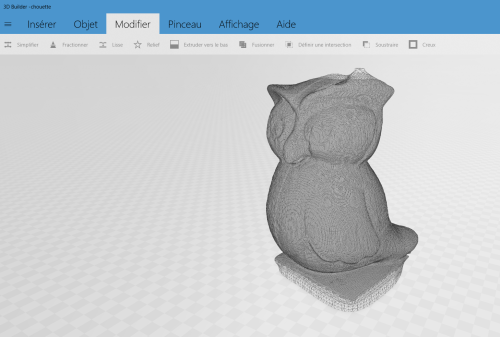
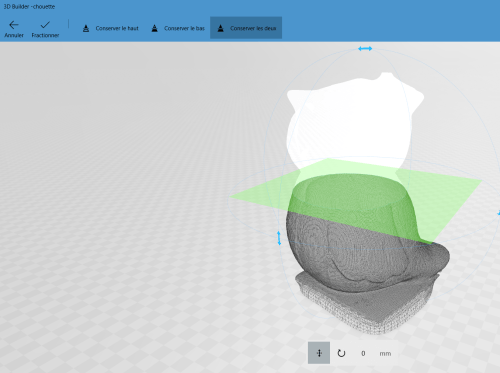
Dans le menu « Modifier », il y a une option « Fractionner ». Celle-ci permet de générer un plan de coupe. On fait bien attention ici de mode « Garder les deux ».
On va pouvoir positionner le plan de coupe à l’endroit choisi.

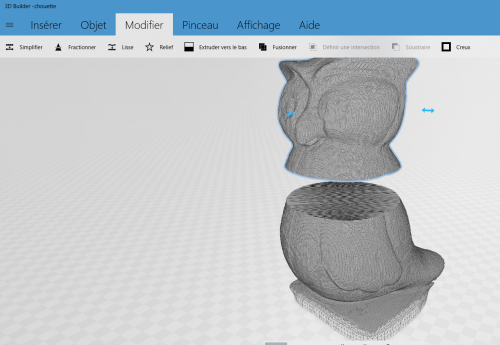
Après validation, on se retrouve bien avec 2 parties, que l’on va commencer à écarter verticalement, en conservant bien l’alignement sur les autres axes.

A ce stade, on dispose de 2 morceaux qui pourraient être imprimés séparément. Il reste le problème de l’assemblage.
3D builder permet l’insertion d’objet dans un fichier existant.

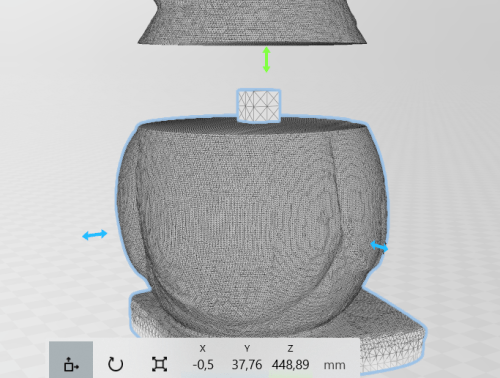
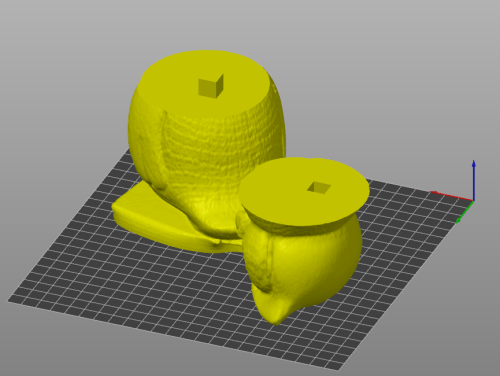
Depuis le menu « Insérer », nous allons insérer un cube. Il se retrouve par défaut positionné à l’intérieur de notre modèle, en position d’origine. L’objectif, en jouant avec la taille et le positionnement, est que la surface basse du cube se retrouve positionné sur la surface haute de la partie basse de la pièce (un schéma sera plus simple à comprendre que ma phrase).

On va maintenant dupliquer le cube, et répéter l’opération avec la pièce haute. Mais cette fois, il faudra aligner la surface basse du cube, avec la surface basse (de la partie haute).

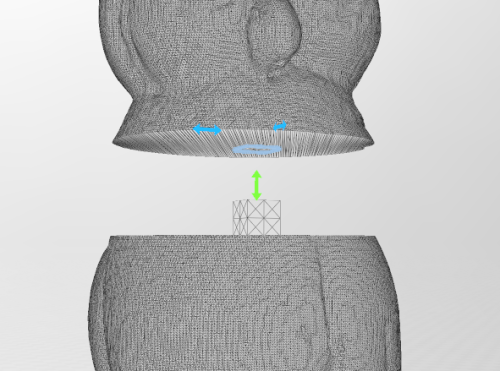
Une fois ces 2 opérations réalisées, on va effectuer une fusion entre le cube bas et la partie basse, puis une soustraction entre la partie haute et le cube haut.  On se retrouve maintenant avec une pièce comportant un tenon, et une pièce comportant une mortaise.

Remarque : j’ai volontairement « retourné » ici la tête de ma chouette pour bien mettre en évidence la mortaise. Bien entendu, je n’imprimerais pas les pièces ainsi .

On pourra bien entendu répéter l’opération dans plusieurs directions pour des pièces encore plus volumineuses.


Mintion Beagle Print

Il existe depuis plusieurs années diverses solutions permettant de piloter son imprimante 3D à distance. Le plus répandu est aujourd’hui OctoPrint.

OctoPrint est une solution open-source et gratuite, basée sur une Raspberry Pi, à l’aide de l’image OctoPi. Une fois le boitier connecté à votre imprimante, celle-ci est pilotable à distance, au travers d’un simple navigateur Web.
La distribution est compatible avec une caméra Raspberry, ce qui permet d’avoir une vision temps réel de l’impression, et aussi de créer des vidéos.

La principale difficulté de cette solution est qu’il faut disposer d’un minimum de connaissances techniques pour la mettre en oeuvre ( programmation de la Raspberry, câblage de la caméra, connexion à l’imprimante, au réseau, paramétrage éventuel). C’est par contre une solution évolutive, portée par une communauté active.

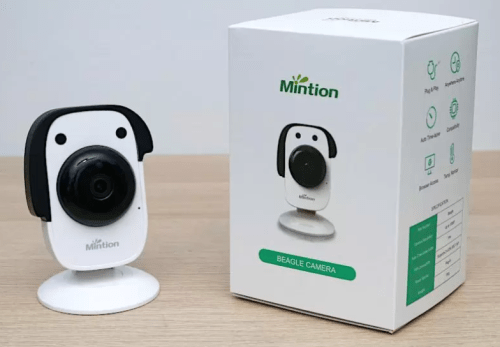
J’ai découvert une solution alternative plus simple à mettre en oeuvre, avec une approche différente basée sur une caméra web, capable de piloter une imprimante : la Mintion Beagleprint Camera !

Même si elle a un petit air canin, cette caméra risque d’en séduire plus d’un de part ses caractéristiques :

  • connexion par wifi avec accès par navigateur Web
  • résolution 1080p en 25 images/seconde
  • enregistrement programmable sur carte SD
  • mode vidéos timelapse d’impressions
  • accès aux commandes principales de l’imprimante

Surveillance de votre imprimante

Comme indiqué sur le site Beagleprint, l’appareil photo tire son nom du Beagle, une race de chien réputée pour être un excellent chien de garde.
C’est la fonction première de cet équipement. Une fois connecté à votre imprimante, vous allez pouvoir surveiller votre impression (température de la buse et du plateau, pourcentage d’avancement, ventilateur, etc) à distance depuis votre navigateur internet ou depuis une application de téléphone portable, sans aucun matériel supplémentaire.
Pouvoir intervenir et arrêter par exemple une impression qui a échoué est une puissante incitation à utiliser ce type d’équipement.

Créer un timelapse

Autre fonctionnalité : créer une vidéo timelapse de votre impression, comme on le voit sur certains sites.

Le système étant capable de piloter l’imprimante, il va être possible, périodiquement, de mettre l’impression en pause e dégageant la tête, de prendre une photo, et de relancer l’impression. On obtient alors une vidéo montrant la progression de l’impression.

Attention : ceci rallonge très lourdement le temps d’impression. C’est bien pour une démo, mais à utiliser avec parcimonie.

En conclusion

Un système « clé en main » avec ses plus et ses moins que je liste ci-dessus, d’après ma propre expérience bien entendu.

Les plus

  • faible prix
  • système clé en main directement intraçable avec votre matériel,
  • accès simple depuis un navigateur web ou une appli dédiée Smartphone,
  • surveillance temps réel permettant de contrôler l’imprimante à distance,
  • possibilité de faire des vidéos timeline,
  • extension existante pour une utilisation avec les imprimantes à résine.

Les moins

  • pas de réelle liste des imprimantes compatibles sur le site du fabriquant. Leur réponse à ma question : il faut essayer,
  • perte de « fonctionnalités avancées de l’imprimante » : il n’y a plus de détection de fin de filament ou de possibilité de reprise après coupure secteur, si votre imprimante dispose de ces fonctions,
  • pas de possibilité de reprendre la main depuis l’écran de l’imprimante en cours d’impression.


Pause programmée dans une impression

On peut être amené à vouloir programmer une pause dans son impression, au moins pour 2 raisons :

  • pour effectuer un changement de filament,
  • pour ajouter une pièce « interne » (un aimant, un écrou par exemple).

Le standard GCode a prévu ces fonctionnalités, au travers des codes M600 et M601. Malheureusement, très peu d’imprimantes prennent en compte correctement ces commandes.

« MultiGCode » est un outil qui permet d’offrir une solution de contournement, mais uniquement pour les fichiers issus de Cura. Le principe de cet outil est simple : une fois le fichier chargé, on indique les couches souhaitées pour la mise en place d’un changement. L’outil découpe le fichier initial en n fichiers, qu’il suffira de lancer les uns après les autres. Chaque impression se termine par un déplacement de la tête, tout en conservant les consignes de température, ce qui permet de changer le filament par exemple.
Cet outil est disponible en ligne (Google est votre ami).

Pour ma part, plutôt adepte de PrusaSlicer, regardons ce qu’il est possible de faire pour arriver à un résultat similaire à MultiGCode.

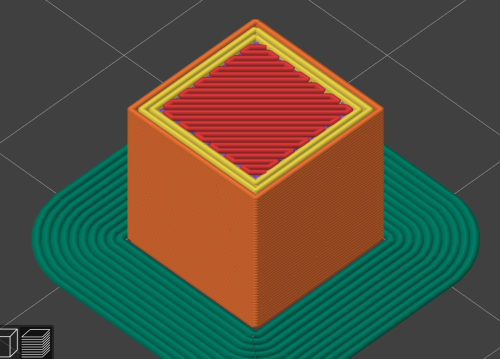
Prenons comme exemple un cube de 10 x 10 x 10 mm, découpé dans PrusaSlicer.

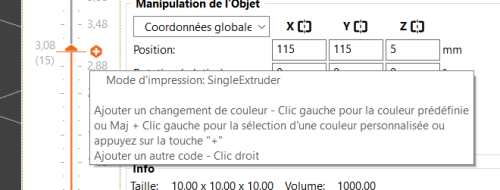
Une fois cette opération effectuée, il est possible de sélectionner une couche spécifique, grâce à la règle. Il voit alors un signe « + » qui va permettre d’effectuer par défaut plusieurs opérations.

Exemple ici sur la couche 15. Si j’effectue un simple clic gauche, PrusaSlicer va insérer le code M600 dans le fichier au niveau de la couche 15. Cette opération peut être répétée autant de fois que nécessaire.

A ce stade, je dispose d’un fichier gcode qui va contenir 3 occurrences M600.

Ces 3 codes M600 vont me servir de point de référence pour « couper » le fichier initial et générer 4 fichiers, qui devront respecter les points suivants :

  • mémoriser la hauteur de fin de la première impression afin de la reprendre en début d’impression suivante,
  • conserver les paramètres de température de l’extrudeur et du lit,
  • permettre un dégagement de la tête afin de procéder aux opérations souhaitées (changement de filament, insertion d’un élément).

L’idée est maintenant de découper le fichier à chaque fois que je rencontre ce fameux code « M600 », en réalisant les opérations suivantes :

a) création du premier fichier avec toutes les lignes « avant le M600 » et ajout en fin de ce fichier des commandes pour relever la tête d’impression et la placer en position de dégagement. On arrête le ventilateur mais on conserve les températures de l’extrudeur et du plateau (afin d’éviter le décollage de la pièce),
b) création d’un nouveau fichier qui va commencer par repositionner la tête à la dernière position d’impression, et ajout de toutes les lignes jusqu’à la prochaine occurrence de M600.

On répètera cette opération jusqu’à la fin du fichier.

Pour réaliser cette opération, j’ai commencé à travailler sur un petit outil disponible ici.  Il s’agit pour le moment d’une version très « basique » (v0.6) que j’ai testée sur une Anycubic Kobra 2, avec une pièce très simple (une médaille avec une écriture en relief).

Lors de vos impressions, je vous conseille donc de rester prudent et de bien surveiller le déroulement. Je vous encourage aussi à me contacter pour me faire part de vos remarques et constats.

Note importante :

Pour que l’outil fonctionne correctement, il faut à minima que :

  •  le fichier soit slicé en mode Absolu (et non en mode relatif)
  • il ne doit pas y avoir de commandes spéciales insérées entre couches

Ces éléments sont à paramétrer dans la configuration du slicer.


Filaments et Humidité

L’humidité est l’ennemi numéro un de vos filaments !

Et donc de vos impressions …

Tous les filaments sont hygroscopiques, c’est à dire qu’ils vont avoir la fâcheuse tendance à emmagasiner l’humidité qui les entoure.

Et les conséquences pour vos impressions peuvent être multiples :

  • des filaments cassants à la manipulation,
  • des mini explosions pendant l’extrusion, qui vont générer des mini-cratères sur l’impression,
  • des problèmes d’adhérences entre les couches,
  • une résistance mécanique affaiblie.

Si vous constatez l’un de ces phénomènes, alors votre filament a pris l’humidité. Et il suffit parfois d’une seule nuit à l’air libre pour que cela se produise (si comme moi, vous ne rangez pas immédiatement votre filament dans une boite hermétique entre chaque utilisation). Il est alors relativement urgent d’agir, car quand un filament reste trop longtemps humide, il devient cassant et totalement inutilisable.

Ci-dessous donc 3 méthodes utilisables, pour tenter d’avoir un filament le plus sec possible (l’idéal restant bien entendu de pouvoir « prévenir » plutôt que « guérir).

Méthode 1 : le séchoir à filament

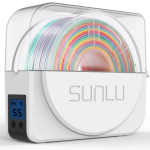
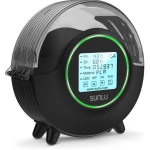
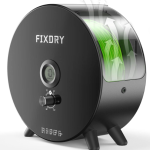
C’est pour moi la méthode la plus fiable, car elle est appliquée « en live » pendant le processus d’impression. Le principe est simple : la bobine est positionnée à l’intérieur d’un dévidoir, lui-même chauffant, à une température contrôlée. On a ici la garantie que, même si l’impression dure 20 heures, le filament restera sans humidité.

Vous en trouverez dans une fourchette de prix de 45 à 80 euros, selon les options choisies.


Méthode 2 : Le four

Méthode du pauvre, pour tenter de récupérer une bobine ayant vraiment pris l’humidité.

Il suffit de mettre la bobine dans le four que tout le monde possède dans sa cuisine, en veillant bien à respecter les températures limites (en dessous de la température de transition vitreuse de filament, sous peine de récupérer un gros tas de plastique fondu). Il faudra tout de même laisser l’ensemble entre 4 et 6 heures pour garantir un séchage complet.

Les températures idéales les plus courantes sont :

  • pour le PLA : entre 40 et 45 °C,
  • pour l’ABS : environ 80°C,
  • pour le Nylon : environ 80°C.

Attention : Il faudra bien attendre la fin de préchauffage avant de mettre la bobine au four, car beaucoup de four ont tendance à monter au dessus de la température programmée pendant cette phase.

Il faudra aussi bien prendre en compte que certains filaments – l’ABS par exemple – ont tendance à dégager des odeurs désagréable lorsqu’ils sont chauffés. Pas idéal si vous devez faire ensuite rôtir le poulet du dimanche. Il faudra donc bien aérer le four après son utilisation.

A noter aussi que cette solution offre un séchage à l’instant t. Il faudra ensuite stocker le filament dans de bonnes conditions si vous ne voulez pas que celui-ci reprenne l’humidité.

Méthode 3 : la déshydratation alimentaire

C’est aussi un appareil que l’on trouve dans certains foyers, utilisé à la base pour sécher les aliments (fruits ou viandes) avant congélation par exemple. Il fonctionne à des températures plus basses qu’un four et peut donc maintenir une bobine de filament à une température plus stable (mais peut-être aussi trop basse pour une efficacité suffisante). Le seul avantage est que ce type de produit s’achète facilement en ligne à des prix très abordables, et qu’ils ont généralement la capacité d’accueillir une bobine de filament. On trouve aussi beaucoup de tutos d’adaptation.

Pour moi, le séchoir à filament reste néanmoins la solution la plus fiable dans le temps, sas avoir à se poser trop de questions : je sors ma bobine de son emballage d’origine, je la positionne dans le séchoir réglé à la bonne température, et je lance l’impression !


Translate »